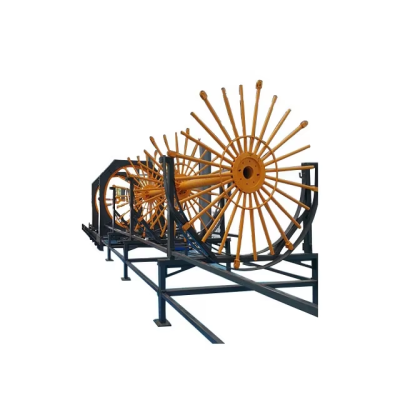
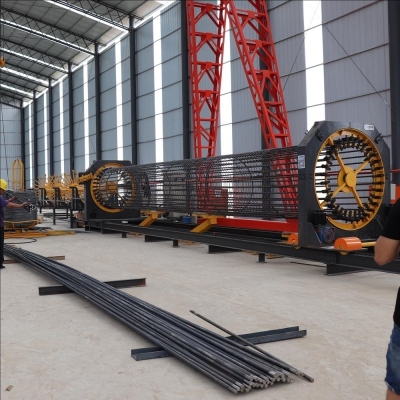
Máy uốn thép gân là gì?
Máy uốn thép thanh biến thép cốt thép thẳng thành các hình dạng mà bảng uốn thép yêu cầu: đai, móc, thép chữ U, thép chữ L, thép chữ Z và các liên kết nhiều chân. Máy nạp thanh thép, đo chiều dài, sau đó xoay bàn uốn hoặc đầu uốn quanh trục gá cho đến khi đạt góc đã lập trình. Không gia nhiệt, không búa, không phỏng đoán. Đối với nhà thầu, xưởng gia công và kỹ sư mua hàng đang so sánh báo giá, câu hỏi hữu ích không chỉ là máy uốn thép thanh là gì, mà là loại và công suất nào phù hợp với công việc mà bạn thực sự đấu thầu.
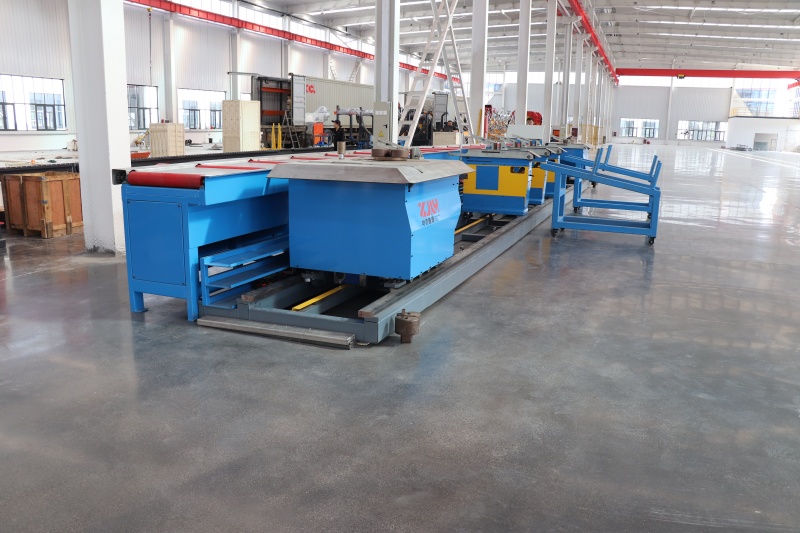
Tại sao định nghĩa lại quan trọng đối với người mua nước ngoài
Công việc gia cố đã chuyển ra khỏi rãnh và vào bãi chế tạo. Lồng cọc khoan nhồi, phân đoạn đúc sẵn và tấm cầu giờ được lắp ráp từ các thanh thép uốn sẵn, được kiểm tra trước khi giao và được cẩu vào vị trí như những đơn vị hoàn chỉnh. Điều đó thay đổi kỳ vọng của người mua: một cỗ máy không còn phải tạo ra một móc 90 độ dùng được, mà phải lặp lại một lịch trình hàng trăm dấu vị trí với sai số trong vài milimét, với ít thợ vận hành lành nghề hơn.
Thuật ngữ cũng gây nhầm lẫn trong báo giá. “Máy uốn thép”, “máy uốn thanh thép”, “máy uốn đai” và “trung tâm uốn” được dùng gần như thay thế cho nhau, nhưng chúng mô tả những cỗ máy có khả năng và mức giá rất khác nhau. So sánh một máy uốn chốt-đĩa với một trung tâm CNC chỉ dựa trên giá thường dẫn đến việc mua sai.
Ba nhóm thiết bị uốn
Máy uốn cơ khí và thủ công.Bàn phẳng có đĩa quay, chốt tâm và chốt uốn. Người vận hành đặt thanh thép vào cữ chặn và đĩa quay đến góc đặt trước. Rẻ và bền bỉ trong môi trường bãi nhiều bụi, chúng vẫn là lựa chọn phù hợp cho sản lượng thấp, thi công tại công trường và đường kính rất lớn. Hạn chế là nhân công: mỗi vạch vị trí đều được xử lý riêng lẻ.
Máy uốn bán tự động. Cấp liệu bằng động cơ, cữ chặn điều chỉnh được và thường có đầu thủy lực. Năng suất tăng, nhưng việc chuyển đổi giữa các hình dạng vẫn cần điều chỉnh thủ công.
Máy uốn CNC và trung tâm uốn. Thanh thép được cấp liệu, nắn thẳng, đo bằng encoder, uốn bằng dụng cụ dẫn động servo và cắt trong một chu trình liên tục. Chương trình lưu trữ hình học của từng vạch vị trí, nên chuyển đổi chỉ cần chọn chương trình tiếp theo. Một số mẫu có hai đầu uốn và tạo đai kín hoặc uốn hai chiều trong một lần chạy.
Chu trình uốn hoạt động như thế nào
Trên máy uốn thép tự động, chu trình là cố định. Thanh thép đi vào bộ phận duỗi thẳng với các con lăn so le để loại bỏ độ cong của cuộn. Một bộ cấp liệu servo đẩy thanh thép đi một khoảng cách được lập trình và đo bằng encoder. Khi đạt chiều dài mục tiêu, đầu uốn quay quanh trục gá trong khi khuôn kẹp giữ thanh thép, sau đó hoặc quay về vị trí không để thực hiện lần uốn tiếp theo, hoặc uốn từ hướng ngược lại để có thể hoàn thành một hình dạng kín trong một lần chạy. Một dao cắt cắt thanh thép và chi tiết đã hoàn thiện rơi vào bàn thu gom.
Hai chi tiết phân biệt một cỗ máy giữ được dung sai với một cỗ máy bị trôi. Thứ nhất là bù đàn hồi: thép không giữ nguyên ở góc mà dụng cụ áp đặt, nên bộ điều khiển phải uốn quá một giá trị phụ thuộc vào đường kính, mác thép và tỷ lệ trục gá. Thứ hai là hình học dụng cụ. Các tiêu chuẩn thiết kế như ACI 318, EN 1992 và BS 8666 quy định đường kính trục gá tối thiểu tương ứng với cỡ thanh thép, nên bộ dụng cụ sai sẽ hoặc làm nứt thanh thép hoặc không đạt kiểm tra.
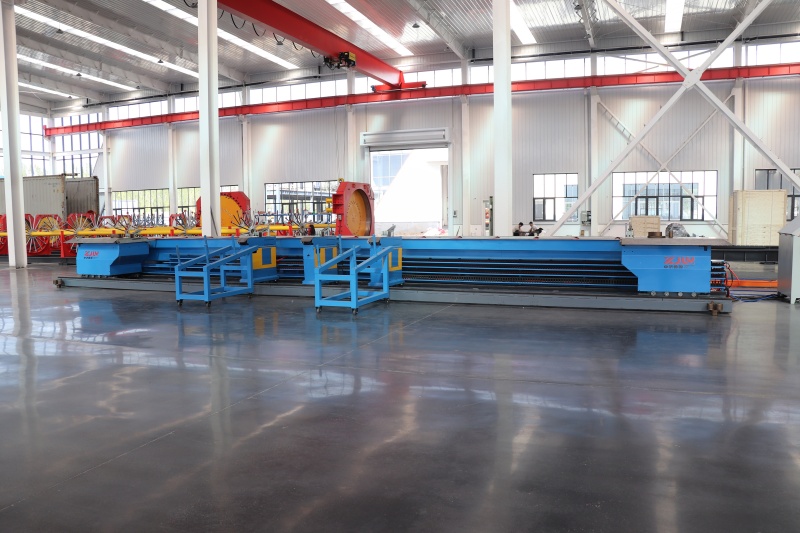
Thông số kỹ thuật quyết định độ vừa vặn
Đường kính thanh tối đa là con số nổi bật trên hầu hết các bảng dữ liệu và tự nó ít mang tính thông tin nhất. Hãy đọc nó cùng với những điều sau đây.
Đường kính tại cấp thép.Một máy được định mức 32 mm ở 400 MPa có thể chỉ xử lý được 25 mm ở 500 MPa.
Phạm vi góc.Các hình dạng tiêu chuẩn cần 0-180 độ; móc chống động đất và đai kín cần nhiều hơn, cộng với các chuỗi đa góc có thể lặp lại.
Chiều dài bàn và chiều dài cấp liệu.Thanh U dài và liên kết cầu cần được đỡ dọc theo toàn bộ chiều dài, điều này ảnh hưởng đến độ chính xác và an toàn.
Dung sai được đảm bảo.Yêu cầu dung sai chiều dài và góc bằng văn bản và đối chiếu với tiến độ của bạn.
Hệ thống điều khiển.Bộ nhớ chương trình, số lượng chương trình đã lưu, nhập dữ liệu và liệu một thợ lắp đặt có thể vận hành mà không cần đào tạo lập trình hay không.
Nguồn điện.Máy xuất khẩu phải phù hợp với điện áp và tần số tại công trường: 380 V/50 Hz, 415 V/50 Hz hoặc 440 V/60 Hz.
Dụng cụ và phụ tùng thay thế.Trục gá, chốt, lưỡi cắt và khuôn kẹp bị mài mòn; xác nhận lộ trình phụ tùng trước khi đặt hàng.
Những cỗ máy này hoàn vốn ở đâu
Trong công việc móng cọc, thiết bị uốn tạo hình vòng xoắn, vòng liên kết và đai khép kín giữ lồng thép trước khi hàn. Đường kính vòng kiểm soát lớp bê tông bảo vệ, nên độ lặp lại trên hàng trăm lồng thép quan trọng hơn tốc độ uốn đơn lẻ.
Trên cầu, mũ trụ và bản mặt cầu sử dụng cốt thép dày đặc với nhiều đai ngắn nhiều chân, sản xuất thủ công chậm và đây chính là nơi uốn tự động mang lại hiệu quả.
Trong đường sắt cao tốc và bãi đúc sẵn, hình học lặp lại trên hàng nghìn đơn vị giống hệt nhau, nên uốn theo chương trình loại bỏ thời gian thiết lập khỏi đường găng.
Trong nhà máy gia công thép câybộ phận uốn thường là điểm hạn chế giữa cắt và lắp ráp, và bổ sung năng lực tự động thường là cách rẻ nhất để tăng sản lượng.
Chọn cấu hình
LUYUAN chế tạo thiết bị uốn cho đúng phạm vi công việc này. trung tâm uốn thép câynhắm đến các nhà chế tạo và nhà máy gia công cần chuyển một lịch trình thành các hình dạng hoàn thiện với thao tác thủ công tối thiểu: cấp liệu và uốn điều khiển bằng servo, lưu trữ chương trình cho các dấu vị trí lặp lại, và dụng cụ bao phủ các đường kính đai và móc nối thông dụng. Nó phù hợp với người mua vận hành một lịch trình hỗn hợp thay vì một hình dạng duy nhất, và những người coi trọng thời gian chuyển đổi và tính lặp lại hơn tốc độ uốn đơn thuần.
Cấu hình nên theo lịch trình, không phải theo tài liệu quảng cáo. Bắt đầu với đường kính lớn nhất và cấp thép cao nhất trong dự án, sau đó là chiều dài một thanh dài nhất, rồi đến số lượng dấu vị trí riêng biệt mỗi ca.
Câu hỏi thường gặp
Sự khác biệt giữa máy uốn thép và máy cắt thép là gì?
Máy uốn thay đổi hình dạng của thanh thép; máy cắt chia nó theo chiều dài. Máy kết hợp là phổ biến, nhưng hai định mức công suất là riêng biệt và nên được kiểm tra độc lập.
Máy uốn thép có thể tạo ra đai kín không?
Được, nếu máy và dụng cụ được chỉ định cho việc đó. Các mắt kín và đai kháng chấn cần đầu uốn đôi hoặc quy trình hai giai đoạn với hình học trục gá chính xác. Hãy xác nhận hình dạng theo lịch trình của bạn trước khi giao hàng.
Máy tự động chính xác đến mức nào?
Độ chính xác chiều dài được điều khiển bằng encoder và độ chính xác góc đến từ vị trí servo cộng với bù đàn hồi. Các con số thay đổi tùy theo nhà sản xuất và cỡ thanh, vì vậy hãy yêu cầu dung sai bằng văn bản và một bài kiểm tra có chứng kiến trên mác thép của bạn.
Những máy này xử lý được đường kính nào?
Bàn thủ công thường bao phủ 6-32 mm; các trung tâm tự động thường được cung cấp đến 32 mm hoặc 40 mm ở 400-500 MPa.
Máy uốn thủ công hay CNC?
Đếm các dấu vị trí và số chi tiết mỗi ca. Thiết bị thủ công tiết kiệm cho khối lượng thấp và công việc tại công trường. Khi một xưởng lặp lại cùng các hình dạng hàng trăm lần, chi phí nhân công và kiểm tra thường vượt quá chênh lệch giá trong vòng một hoặc hai dự án.
Bước tiếp theo
Công suất uốn, phạm vi dụng cụ và hệ thống điều khiển quyết định liệu một máy uốn thép có xứng đáng có chỗ trong xưởng hay không, và không thể đánh giá điều nào chỉ từ bảng giá. Hãy gửi cho LUYUAN bảng thống kê uốn thép của bạn, đường kính và mác thép tối đa bạn làm việc, cùng những hình dạng bạn sản xuất thường xuyên nhất. Đội ngũ kỹ thuật sẽ xác nhận cấu hình phù hợp, chia sẻ thông số và danh sách dụng cụ, đồng thời báo giá một chiếc máy được chế tạo riêng cho bảng thống kê của bạn.