
Cách chọn thiết bị hàn lồng cho các dự án cơ sở hạ tầng
Việc lựa chọn thiết bị hàn lồng thép cho một dự án hạ tầng quy về bốn câu hỏi kỹ thuật: bản vẽ thực sự yêu cầu đường kính và chiều dài lồng nào, công trường hoặc nhà máy chế tạo phải giao bao nhiêu lồng thành phẩm mỗi ca, thanh tra sẽ áp dụng tiêu chuẩn chất lượng mối hàn nào, và bao nhiêu phần của chu trình sản xuất nên được tự động hóa. Trả lời đúng những câu hỏi này thì thông số kỹ thuật sẽ theo sau; trả lời mơ hồ thì một chiếc máy hàn được chế tạo tốt vẫn trở thành nút thắt cổ chai trong chương trình thi công cọc.
Vì sao quyết định về thiết bị nay mang nhiều rủi ro hơn trước
Lồng cốt thép không còn là hạng mục thứ yếu trong một gói cầu, đường cao tốc hay đường sắt cao tốc. Trong công tác cọc khoan nhồi đổ tại chỗ, lồng thép là một bộ phận kết cấu phải được đưa đến thẳng, đúng bước xoắn và có mối hàn chịu được việc cẩu nâng và đóng hạ. Một lồng sai dung sai ở giai đoạn đổ bê tông bằng ống tremi rất tốn kém để sửa chữa và chậm thay thế.
Các đội thu mua hiện nay so sánh máy hàn với hàn jig thủ công dựa trên tổng chi phí trên mỗi lồng thay vì chỉ giá mua. Sự so sánh đó phụ thuộc vào các yếu tố đầu vào có thể đo lường được: thời gian chu kỳ khả thi, tỷ lệ phế phẩm tại các mối nối thanh xoắn và thanh chính, lượng lao động cho mỗi lồng, và tốc độ chuyển đổi dây chuyền giữa các loại lồng.
Thiết bị hàn lồng tự động hoạt động như thế nào
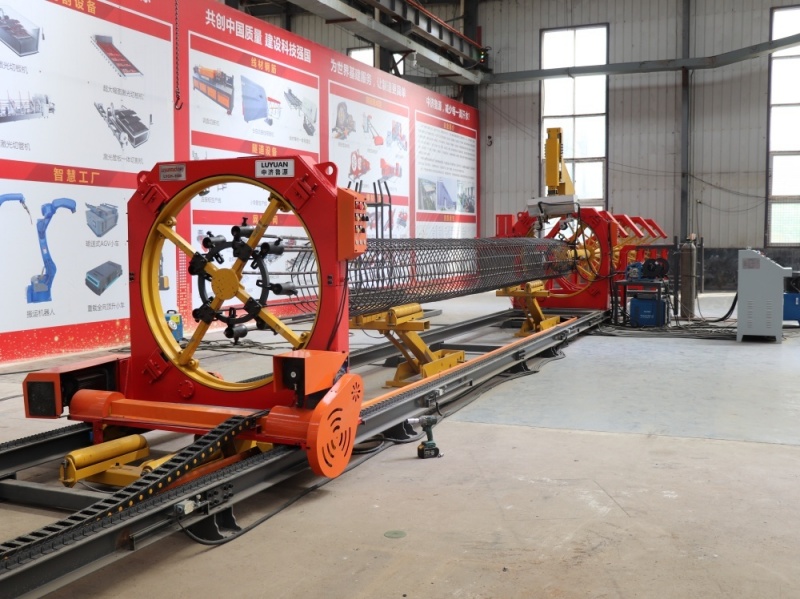
Máy hàn lồng cốt thép tự động giữ các thanh chính cố định bằng đĩa kẹp điều chỉnh thủy lực hoặc cơ khí, xoay lồng đã lắp ráp trên trục chính được dẫn động, và hàn thanh thép gia cường xoắn vào các thanh chính bằng một hoặc nhiều đầu hàn di chuyển dọc theo trục lồng. PLC điều phối tốc độ xoay, hành trình xe trượt và dòng điện hàn để bước xoắn giữ không đổi từ đầu này đến đầu kia.
Các chi tiết thực tế là nơi các máy khác nhau. Cách bố trí đĩa kẹp quyết định số lượng thanh chính có thể được nạp và mức độ hỗ trợ đồng đều của lồng ở các đường kính lớn hơn. Thiết kế đầu hàn quyết định liệu máy có thể chạy cấu hình một dây hay hai dây, và liệu nó có thể hàn cả xoắn ốc bên ngoài lẫn các vòng gia cường bên trong hay không. Các bộ phận làm thẳng và cấp thanh phía trước máy hàn quan trọng không kém bản thân máy hàn: một lồng được tạo từ thanh làm thẳng kém sẽ chống lại các kẹp và tạo ra bước xoắn ốc không nhất quán dù bộ điều khiển hàn có tốt đến đâu. Về phía điều khiển, lưu trữ công thức là một tính năng năng suất thực sự, vì nó cho phép người vận hành gọi lại một loại lồng theo đường kính, chiều dài, số thanh chính và bước xoắn thay vì phải thiết lập lại máy bằng tay.
Thiết kế cổng cố định so với lồng quay
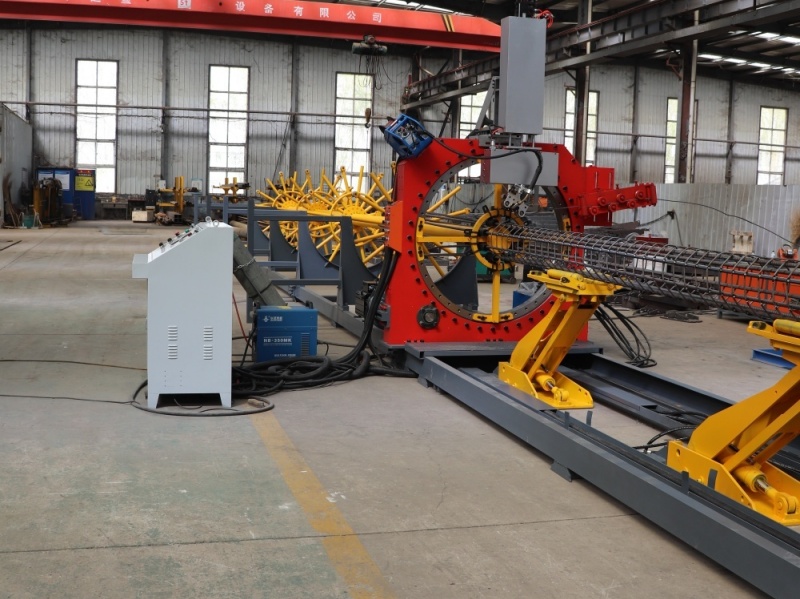
Hầu hết các máy sản xuất đều thuộc một trong hai kiểu bố trí cơ khí. Trong kiểu cổng cố định, lồng quay tại chỗ trong khi xe hàn di chuyển dọc theo một dầm đứng yên. Trong kiểu xe di động, trạm hàn di chuyển trên một bệ dài hơn để bao phủ các chiều dài lồng vượt quá phạm vi tiêu chuẩn. Kiểu bố trí thứ nhất nhỏ gọn và rất phù hợp với các nhà máy sản xuất ổn định các loại lồng đường kính trung bình. Kiểu thứ hai dễ mở rộng hơn cho các lồng dài, nhưng đòi hỏi chiều dài mặt bằng lớn hơn và công tác nền móng cẩn thận hơn. Việc lựa chọn nên dựa theo phân bố chiều dài lồng trong sổ đơn hàng, chứ không phải theo sở thích đối với một kiểu bố trí.
Một khung lựa chọn có thể vượt qua kiểm toán
Những người mua làm đúng việc này thường đi theo cùng một trình tự:
Xác định phạm vi làm việc từ các bản vẽ, không phải từ danh mục.Liệt kê đường kính lồng nhỏ nhất và lớn nhất, lồng dài nhất và lồng đơn nặng nhất. Sau đó thêm một biên độ cho dự án tiếp theo thay vì mua đúng bằng mức tối đa hiện tại.
Chuyển đổi chương trình thành số lồng mỗi ca.Sản lượng yêu cầu, không phải tốc độ danh nghĩa của máy, quyết định liệu một đầu hàn là đủ hay cấu hình hai đầu hàn có đáng đầu tư hay không.
Nêu rõ các tiêu chí nghiệm thu chất lượng.Kích thước mối hàn, dung sai bước xoắn, độ ô van của lồng và khoảng cách thanh chính cần được ghi vào đặc tả kỹ thuật để việc kiểm tra nghiệm thu được khách quan.
Thống nhất mức độ tự động hóa một cách có chủ đích.Cấp thanh, nạp lồng, hàn và dỡ tải đều có thể thực hiện thủ công hoặc tự động. Tự động hóa khâu hàn trong khi vẫn để khâu nạp thủ công thường tạo ra điểm nghẽn thực sự.
Kiểm tra các dịch vụ tại công trường.Phụ tải kết nối, chất lượng khí nén, độ phẳng của nền móng và chiều dài mặt sàn khả dụng là bốn hạng mục thường bị phát hiện quá muộn.
Định giá toàn bộ vòng đời, không chỉ chiếc máy.Vật tư tiêu hao, chi tiết hao mòn trên kẹp và đầu điện cực, hỗ trợ hiệu chuẩn, thời gian giao phụ tùng thay thế và đào tạo vận hành đều thuộc vào so sánh.
Nơi thiết bị chứng minh giá trị của mình
Trong công tác móng cọc, giá trị nằm ở tính chắc chắn của tiến độ: các lồng thép đến giàn khoan theo đúng trình tự, đúng đường kính, với bước xoắn ốc nhất quán, giúp chu kỳ đổ bê tông diễn ra liên tục. Trong các dự án trụ cầu và bệ cầu, cùng một máy có thể xử lý việc chuyển đổi giữa lồng cọc chính và các đơn vị cốt thép ngắn hơn, cứng hơn dùng trên mặt đất, miễn là hệ thống công thức và phạm vi kẹp cho phép. Các gói thầu đường bộ và đường sắt cao tốc thường bổ sung yêu cầu về tài liệu, vì vậy các thông số hàn có thể truy xuất nguồn gốc và cài đặt có thể lặp lại trở thành một phần của cơ sở thương mại. Trong các nhà máy gia công cốt thép phục vụ nhiều nhà thầu, yếu tố quyết định lại thay đổi, hướng tới thời gian chuyển đổi và khả năng báo giá các lô sản xuất ngắn một cách có lãi.
Lựa chọn máy phù hợp với dự án
Dây chuyền hàn lồng thép tự động của Luyuan được xây dựng dựa trên logic lựa chọn này, với phạm vi đường kính và chiều dài lồng có thể cấu hình, kẹp thanh chính có thể điều chỉnh, bước xoắn điều khiển bằng PLC và các trạm cấp phôi và dỡ hàng tùy chọn. Nó phù hợp cho các bãi đúc sẵn, nhà sản xuất lồng cọc và nhà thầu cần sản lượng lặp lại, và được cấu hình theo từng dự án thay vì bán như một mẫu cố định. Thông số kỹ thuật đầy đủ, phạm vi làm việc và các tùy chọn cấu hình được liệt kê trên máy hàn lồng thép tự động trang sản phẩm.
Câu hỏi thường gặp
Thiết bị hàn lồng là gì?
Đó là một máy sản xuất định vị các thanh cốt thép chính của lồng, xoay hoặc đánh chỉ mục lồng, và hàn thanh xoắn vào các thanh chính một cách tự động, thay thế hàn đồ gá thủ công bằng một quy trình lặp lại, điều khiển bằng PLC.
Người mua nên chỉ định phạm vi đường kính lồng nào?
Hãy nêu rõ toàn bộ phạm vi mà sổ đặt hàng hiện tại yêu cầu cộng với dự án dự kiến tiếp theo, và xác nhận rằng đĩa kẹp và đầu hàn đạt được cả đường kính tối thiểu và tối đa mà không cần dụng cụ tùy chỉnh.
Công suất sản xuất được ước tính như thế nào?
Công suất là số lồng mỗi ca, tính từ thời gian hàn mỗi mối nối, số mối nối mỗi lồng, thời gian xếp và dỡ hàng và mức khả dụng thực tế. Tốc độ quay danh nghĩa không phải là một con số công suất.
Một máy có thể xử lý các loại lồng khác nhau không?
Có, nếu máy có lưu công thức và phạm vi kẹp điều chỉnh được. Thời gian chuyển đổi giữa các loại lồng là con số đáng để yêu cầu bằng văn bản.
Cần những thông tin gì để báo giá?
Phạm vi đường kính và chiều dài lồng, số lượng và đường kính thanh chính, đường kính thanh xoắn, sản lượng yêu cầu mỗi ca, nguồn điện tại công trường và diện tích mặt bằng, để nhà cung cấp có thể đề xuất một cấu hình thay vì một mẫu chung.
Kết luận
Thiết bị hàn lồng là một quyết định về thông số kỹ thuật trước khi là một quyết định mua hàng. Những người mua xác định phạm vi làm việc, sản lượng yêu cầu, tiêu chí chất lượng và mức độ tự động hóa theo thứ tự đó sẽ có được một cỗ máy phù hợp với chương trình; những người mua bắt đầu từ giá trên mỗi đơn vị thường kết thúc bằng việc phải trả giá cho sự không tương thích thông qua thời gian chuyển đổi, làm lại và giàn máy nhàn rỗi. Hãy gửi bản vẽ lồng, phạm vi đường kính và chiều dài cùng sản lượng mục tiêu của bạn đến đội ngũ kỹ thuật Luyuan để nhận được đề xuất cấu hình và báo giá riêng cho dự án.


